Nagy szilárdságú, tiszta akrillemez
Az Oleg egyik népszerű terméke a tiszta akrillap, és erős termelési kapacitásunk jó minőségű, ala...


A 180 mm-es öntött akril kijelzőalap előállítása alkatrészenként körülbelül 7,50 USD-ba kerül, de a szerszámok terén az akril projekt költségvetése valójában megtörik. Egy kínai processzor által idézett szabványos formakeret ára 1200 USD alatt van, és három-öt nap alatt beállítható. Egy egyedi PMMA öntőformát ugyanerhez az alkatrészhez 9000 és 28000 USD között jegyeztek 2025-ben, hat-tíz héttel az első eladható egység megjelenése előtt.
Pontosan ez a hiányosság az oka annak, hogy az egyedi öntőforma és a szabványos forma kérdés szinte soha nem a minőségről szól. A térfogatról, a geometriáról és arról, hogy várhatóan mennyit fog elmozdulni a terv az indítás után.
Az akrilgyártásban a szabványos öntőforma egy előre megtervezett szerszám, amelyet egy katalogizált geometriára építettek, és amelyet több tucat termék megoszthat, míg az egyedi szerszámot egy adott alkatrész méretéhez, húzási szögeihez és felületi textúrájához kell megmunkálni.
A megkülönböztetés három gyártási útvonalon eltérően érvényesül, és a vásárlók rutinszerűen összekeverik őket.
Az egyedi szerszámozás az olcsóbb út, nagyjából 6700 alkatrészből áll egy tipikus akril kijelzőalkatrészhez, 12 000 USD szerszámköltséget feltételezve, valamint alkatrészenként 1,80 USD megtakarítást a másodlagos vágáson és utómunkálatokon.
| Éves mennyiség | Szabványos forma | Egyedi forma | Olcsóbb útvonal |
| 1000 alkatrész | 9300 USD | 19 500 USD | Szabványos |
| 5000 alkatrész | 46 500 USD | 49 500 USD | Szabványos |
| 6700 alkatrész | 62 310 USD | 62 250 USD | Kiegyenlítő |
| 10.000 alkatrész | 93 000 USD | 87 000 USD | Egyedi |
| 25.000 alkatrész | 232 500 USD | 199 500 USD | Egyedi |
Alkatrészenkénti költség USD-ben négy éves mennyiségnél
A nullszaldó egy tartomány, nem egy fix szám.
A PMMA gyanta árának 8-12 százalékos elmozdulása 800-1500 alkatrészrel tolja el a keresztezési pontot, ezért a megrendelés pillanatában számoljon újra, nem pedig a terv jóváhagyásának pillanatában.
Válasszon szabványos formát, ha az alkatrész elfogadja a katalogizált méreteket, ha az éves mennyiség körülbelül 5000 egység alatt marad, vagy ha a tervezés még mozgásban van.
A szabványos formátumok egyszerűvé teszik a lapellátást is. Az OLEG mindkét elterjedt lemezméretben 1,5-30 mm-es lapot önt, amely a legtöbb szabványos hőformázó kerethez egyedi nyersdarab nélkül illeszkedik. Azok a vásárlók, akik ezeket a formátumokat valós összeállításokhoz hozzárendelik, áttekinthetik a akril alkalmazási útmutató alakítási és gyártási korlátokhoz.
Az egyedi öntőforma megtérül, ha egyszerre három feltétel teljesül: évi 7000 egység feletti mennyiség, olyan geometria, amelyet a katalogizált szerszámok nem képesek reprodukálni, és a tervezés legalább 18 hónapig lefagy.
Egy eszköz csak annyira jó, amennyire a lefagyás dátuma mögötte van. Egy üreg kivágása 12 héttel azelőtt, hogy a tervezés leállna, egy 12 000 USD értékű eszközt 12 000 USD értékű átdolgozási rendeléssé alakít.
A szín a második ok, amiért a vásárlók elkötelezik magukat az egyedi szerszámok mellett. Az öntött lapot extrudálás helyett öntjük, így egy gyártási tételhez rögzíthető a hozzáillő szín, és a fröccsöntött rész elkerüli a levágott éleket, amelyek színváltozást tesznek lehetővé. A színes katalógus áttetsző, átlátszatlan és csillogó tartományokat sorol fel, amelyek az üreg kivágása előtt összevethetők egy fizikai mintával.
Az egyedi formák általában plusz-mínusz 0,15 mm-t tartanak a kritikus méreteken, szemben a normál szerszámok plusz-mínusz 0,5 mm-rel, és ennek a különbségnek a nagy része a másodlagos műveletekből, nem pedig magából a szerszámból származik.
| Paraméter | Szabványos forma | Egyedi forma |
| Mérettűrés | plusz-mínusz 0,5 mm | plusz-mínusz 0,15 mm |
| Minimális falvastagság | 2,5 mm | 1,5 mm |
| Huzatszög szükséges | 3-5 fok között | 1-2 fok között |
| Látható felületkezelés | Megmunkált, enyhe homályos | SPI A-1 polírozott |
| Beállítási átfutási idő | 3-5 nap | 6-10 hét |
| Késői tervezési változtatás költsége | Alacsony, betétcsere | Magas, üreges újravágás |
A tolerancia megvásárolt funkció, nem alapértelmezett. Ha a rajz nem hív ki nullapontot és határértéket, mindkét szerszámtípus olyan alkatrészeket szállít, amelyek átmennek az ellenőrzésen, és mégsem sikerül összeszerelni.
A napfénynek kitett alkatrészek lejjebb tolják a megtérülési pontot, mert a szabványos szerszámok a levágott éleket és a felületet gyorsabban homályosítják, mint a fröccsöntött felület.
A táblák, a tetőablak üvegezése és a kültéri vitrinek általában egy UV-sugárzás elleni öntvénylapot párosítanak egyedi szerszámokkal, mivel egyetlen üreg szabályozza a falvastagságot több ezer panelen keresztül, és eltávolítja a sárgulást felgyorsító élkiképzést. A polírozott üreg és az UV-stabil lemez az a kombináció, amely egy tíz éves kültéri ablakon keresztül is megőrzi megjelenését.
A külső részek ritkán indokolják a standard szerszámozást kétszer.
A viharvert egységek utómunkálata többe kerül, mint a szerszámkedvezmény, így a szabadtéri programok 6700 helyett 4000 egység közelébe esnek.
Körülbelül 6700 alkatrész egy kijelzőkomponenshez, 12 000 USD szerszámmal és 1,80 USD alkatrészenként megmentett másodlagos munkával. A szűk tűréssel rendelkező alkatrészek vagy az A osztályú felületek még közelebb törnek 4000 egységhez, mivel a standard szerszámok vágási és selejtezési költsége magasabb.
Igen, és ez a leggyakoribb útvonal. A szabványos szerszámok három-öt napon belül ellenőrzik az illeszkedést, a színt és a piaci keresletet, majd az egyedi szerszámok követik a befagyasztási dátumot. A második szerszámozási kört már az elején megtervezzük, így a kapcsoló soha nem állítja le a termelést.
Részben. A polírozott SPI A-1 üreg simább felületet eredményez, mint egy szabványos megmunkálású szerszám, ami csökkenti a homályosságot. A nagyobb nyereség a lapból származik, mivel az öntött akril lemez nagyjából 92 százalékos fényáteresztő képességgel rendelkezik, a fröccsöntött rész pedig elkerüli a fényt szóró kopásnyomokat.
A legtöbb szabványos keret 2–12 mm-es lapot fogad el változtatás nélkül. 2 mm alatt meghajlik a lap az alakítás során, 12 mm felett pedig fűtött lemeztartóra vagy egyedi keretre van szükség. Mivel az OLEG 1,5 mm-től 30 mm-ig terjedő lapot önt, a vastag alkatrészek gyakran szabványos nyersdarabból indulhatnak ki, nem pedig egyedi szerszámból.
Futtassa a számokat, mielőtt acélt vág.
A hangerő, a tűrés és a fagyasztási dátum határozza meg az eszközt. Minden más részlet, amiben meg lehet alkudni.

Az Oleg egyik népszerű terméke a tiszta akrillap, és erős termelési kapacitásunk jó minőségű, ala...

Oleg termékei, amelyek nyersanyagja szűz a Mitsubishi -ből. Oleg az 5 legfontosabb öntött akrille...

Oleg terméke, amelynek nyersanyagja szűz a Mitsubishi -ből. A szín nagyon egyenletes, tiszta és v...

Az arany akrillemez apró arany csillogása van az anyagban, amelyek fényűző hatást okoznak. ...

Az ezüst akrillemez apró ezüst csillogásokkal rendelkezik az anyagban, ami elegáns hatást eredmén...

Az átlátszó anyaghoz apró színű csillogókat adunk hozzá, hogy színes és örömteli vizuális effektu...

Az Oleg az öntött akrillemez professzionális gyártója, kiváló minőségű termékeket, vonzó árakat é...

Az Oleg dupla oldalú matt akrillemez mindkét oldalon matt felülettel rendelkezik. Modern megje...
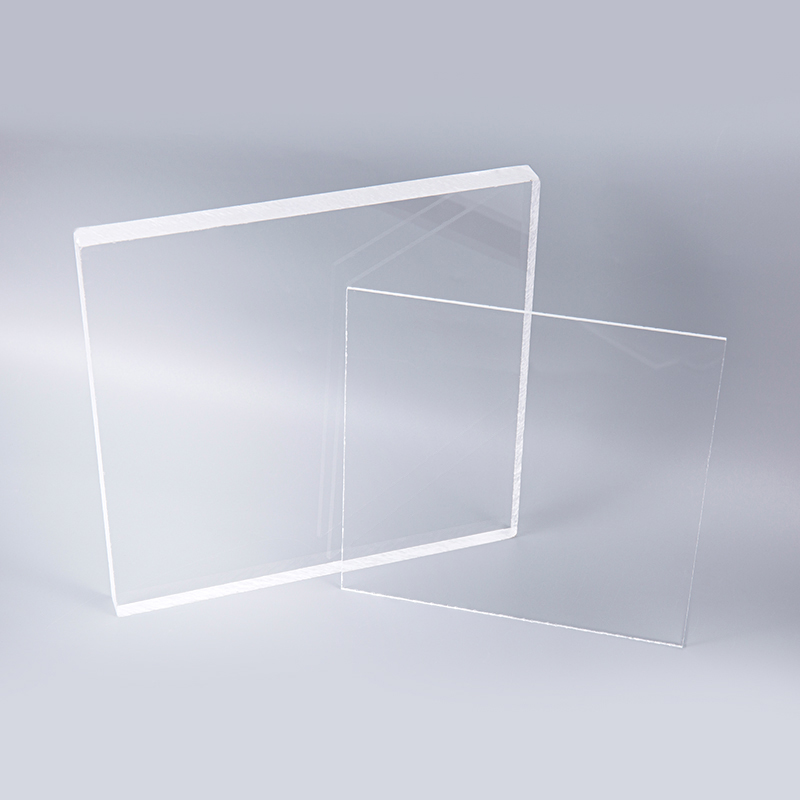
• UV -ellenállás: Az UV -fényből való lebomlás ellenállása megőrzi eredeti színét és tisztaságát ...
